اهمیت بازرسی دقیق در پای کار
خرید مقاطع فولادی همواره یکی از سنگین ترین بخش های مالی در هر پروژه عمرانی، سوله سازی یا خط تولید صنعتی به شمار می رود. حجم بالای سرمایه در گردش در این معاملات ایجاب می کند که خریدار یا نماینده فنی پروژه در تمامی مراحل از ثبت سفارش تا تخلیه محموله، نظارت موشکافانه ای اعمال نماید. با این حال، بسیاری از خسارت های مالی و مغایرت های فنی دقیقا در آخرین گام یعنی در زمان ورود تریلی به کارگاه رخ می دهد. عدم تسلط ناظران کارگاهی به اصول بازرسی باعث می شود بارهایی با تناژ کسری، تغییر شکل فیزیکی، زنگ زدگی شدید و یا حتی عدم انطباق آلیاژی تایید و تخلیه شوند.
فرآیند تحویل بار آهن آلات صرفا شمارش چشمی بندیل ها یا نگاه کردن به قبض باسکول نیست؛ بلکه یک پروتکل بازرسی چند مرحله ای شامل بررسی های اسنادی، اندازه گیری های ابعادی، ارزیابی وضعیت ظاهری و آزمایش های متالورژیکی است. هر گونه اهمال کاری در این مرحله و امضای تاییدیه تحویل پیش از بازرسی کامل، بار حقوقی و مالی جبران ناپذیری برای کارفرما به همراه دارد؛ زیرا پس از تخلیه بار و خروج راننده از محل کارگاه، اثبات کسری یا عدم انطباق کالا در مراجع داوری و صنف آهن فروشان فوق العاده دشوار خواهد بود.
خرید ورق پانچ از سایت آهن اصف
گام نخست؛ تطبیق اسناد، مدارک و احراز هویت محموله
پیش از آن که تسمه ها و زنجیرهای مهار بار باز شوند یا جرثقیل اقدام به قلاب انداختن زیر بندیل ها نماید، نخستین وظیفه بازرس، بررسی اسناد کاغذی همراه راننده است. این مرحله شالوده حقوقی فرایند پذیرش کالا را شکل می دهد.
بارنامه رسمی و حواله خروج انبار
راننده موظف است نسخه فیزیکی بارنامه رسمی صادره از پایانه باربری و همچنین حواله یا برگه باسکول مبدا را ارائه دهد. اطلاعاتی که باید در این اسناد خط به خط چک شوند عبارتند از:
۱. نام دقیق فرستنده و بنگاه یا کارخانه مبدا
۲. نام دقیق خریدار و نشانی پروژه مقصد
۳. شماره پلاک کشنده و شماره کارت هوشمند راننده
۴. مشخصات اعلامی بار شامل نوع کالا، سایز، تعداد بندیل و وزن ناخالص، خالص و وزن ظرف ماشین در مبدا
هرگونه مغایرت در نام فرستنده یا مقصد می تواند نشانه ای از اشتباه راننده در تحویل محموله یا دستکاری های واسطه ای در بار باشد.
گواهینامه فنی و شناسنامه متالورژیکی محصول
در محموله های بزرگ و به ویژه خریدهای مستقیم از کارخانجات معتبر، بار باید مجهز به شناسنامه فنی یا سرتیفیکیت کارخانه سازنده باشد. این مدرک شناسنامه ژنتیکی فولاد است و شامل شماره ذوب، آنالیز شیمیایی دقیق درصد کربن، منگنز، سیلیسیم، فسفر و گوگرد و همچنین نتایج آزمون های مقاومت کششی و تنش تسلیم می شود. در زمان تحویل بار آهن آلات باید اطمینان حاصل شود که شماره ذوب درج شده در سرتیفیکیت دقیقا با شماره ذوب حک شده روی پلاک های فلزی بندیل ها همخوانی دارد. تطبیق این ارقام احتمال ورود بارهای تقلبی و نامرغوب به جای برندهای معتبر را به صفر می رساند.
بازرسی مشخصات ظاهری و کیفیت سطحی مقاطع
پس از اطمینان از صحت مدارک، نوبت به بازرسی چشمی دقیق می رسد. بررسی ظاهری می تواند در همان دقایق نخست عیوب بارز ناشی از شرایط نامناسب نگهداری در بنگاه یا حوادث حین حمل و نقل جاده ای را برملا کند.
بررسی درجه و عمق زنگ زدگی
فولاد به طور طبیعی در مجاورت رطوبت هوا اکسید می شود، اما تمایز قائل شدن میان اکسیداسیون سطحی و زنگ زدگی عمیق بسیار حیاتی است. زنگ زدگی سطحی یا زردی اولیه، لایه ای نازک و غبارگون از اکسید آهن است که معمولا با یک برس سیمی ساده از بین می رود و به عمق فلز نفوذ نکرده است؛ این میزان از اکسیداسیون در مقاطع ساختمانی آسیبی به استحکام وارد نمی کند و حتی چسبندگی میلگرد به بتن را کاهش نمی دهد.
اما اگر زنگ زدگی تیره مایل به قهوه ای سوخته یا سیاه باشد و سطح مقطع دچار پوسته پوسته شدن، تاول زدن و ایجاد حفره های ریز شده باشد، نشان دهنده خواب طولانی بار در انبارهای روباز و رطوبت خیز است. این نوع زنگ زدگی سبب کاهش ضخامت موثر جدار پروفیل ها، تیرآهن ها و میلگردها شده و چنین باری باید بدون درنگ مرجوع شود؛ زیرا ظرفیت باربری محاسباتی سازه را به شدت کاهش می دهد.
بررسی اعوجاج، تابیدگی و آسیب های فیزیکی
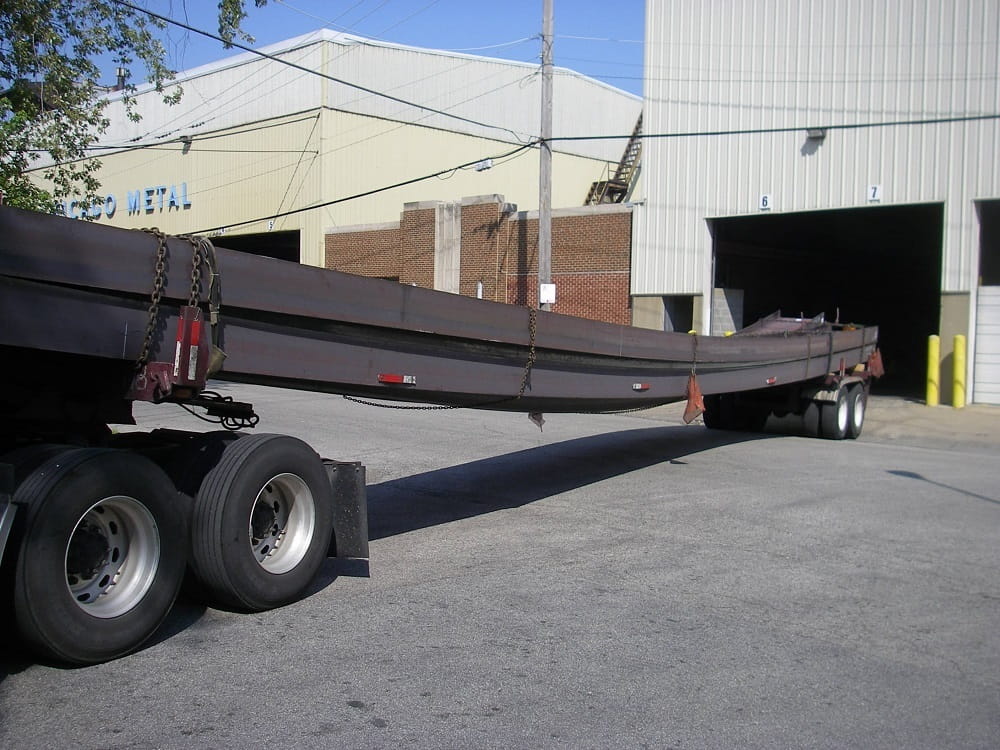
در حین بارگیری در مبدا یا در اثر مهار نامناسب زنجیرها در طول مسیر، مقاطع ممکن است دچار تغییر شکل شوند. میلگردها نباید دچار خمیدگی های تند زانویی باشند. شاخه های تیرآهن و ناودانی نباید دارای تابیدگی طولی، پیچش حول محور یا لهیدگی در لبه بال ها باشند. پروفیل ها و قوطی های ساختمانی نیز به دلیل ضخامت کمتر دیواره، به شدت در معرض فرورفتگی، دفرمگی دهانه و له شدگی گوشه ها هستند. پذیرش این مقاطع معیوب سبب می شود که استادکاران در هنگام مونتاژ و شاقول کردن اسکلت فلزی با خطاهای اجرایی سنگین روبرو شوند.
پلاک مشخصات و علائم اختصاری حک شده
کارخانجات فولادی معتبر کشور، نام تجاری یا نشان اختصاری خود را بر روی مقاطع حک می کنند. در میلگردها، این نشان به همراه روش تولید و رده مقاومتی به صورت برجسته بر روی بدنه میلگرد در فواصل منظم نورد شده است. در زمان تحویل بار آهن آلات بررسی این علائم الزامی است تا بار کارگاه های متفرقه به جای برندهای تراز اول کشور تحویل داده نشود. علاوه بر این، بندیل های میلگرد، لوله و پروفیل باید دارای پلاک های فلزی خوانا و متصل به تسمه ها باشند که اطلاعات سایز، استاندارد، شماره بسته و تاریخ تولید را مشخص می کند.
کنترل ابعادی و بررسی های هندسی با ابزار دقیق
یکی از شایع ترین روش های سوءاستفاده در معاملات آهن، بازی با تلرانس های ابعادی و ضخامت مقاطع است. در مهندسی، تفاوت نیم میلی متر در ضخامت یک ورق یا پروفیل، به معنای تفاوت چندین تن در وزن نهایی سازه و افت شدید مقاومت برشی و خمشی است. بنابراین، همراه داشتن ابزارهای دقیق اندازه گیری نظیر کولیس دیجیتال، میکرومتر و متر نواری استاندارد در لحظه تحویل الزامی است.
کنترل قطر، ضخامت و ابعاد مقاطع
در میلگردها، قطر اسمی، قطر زمینه بدون آج و قطر خارجی با احتساب آج باید اندازه گیری شود. در قوطی ها و پروفیل های ساختمانی، کنترل ضخامت گوشت فلز با میکرومتر در دو سر شاخه ها و بررسی ابعاد مقطع عرضی مربع یا مستطیل با کولیس ضروری است؛ زیرا گاهی لبه های پروفیل ضخامت استاندارد دارند اما دیواره های میانی به دلیل استهلاک غلتک های نورد، نازک تر از حد مجاز تولید شده اند. در تیرآهن ها، علاوه بر اندازه گیری ارتفاع جان، باید ضخامت بال و جان با استانداردهای مربوطه مقایسه گردد تا از دریافت تیرآهن های سبک غیر استاندارد به جای تیرآهن های سنگین جلوگیری شود.
طول شاخه ها و یکنواختی برش
طول استاندارد شاخه های آهن آلات ساختمانی در ایران معمولا دوازده متر و در برخی پروفیل ها شش متر است. در حین تحویل، باید طول چند شاخه به صورت تصادفی از بندیل های مختلف با متر دقیق فلزی اندازه گیری شود. برش شاخه ها باید عمود بر محور طولی و بدون پلیسه های شدید و دندان موشی ناشی از برش های حرارتی غیراصولی باشد. تحویل شاخه هایی با طول های کوتاه تر حتی در حد ده سانتی متر، پرت مصالح و هزینه های دوباره کاری کارگاهی را به شدت بالا می برد.
فرایند باسکول و توزین دقیق محموله
وزن، تعیین کننده ترین متغیر در فاکتور نهایی خریدهای فولادی است؛ چرا که مبنای تسویه حساب مالی، کیلوگرم خالص تحویل شده در مقصد است. بنابراین تسلط بر شیوه های باسکول و جلوگیری از خطاهای رایج در این حوزه اهمیت فوق العاده ای دارد.
مراحل اصولی توزین دو مرحله ای
برای محاسبه وزن دقیق، رعایت اصول توزین دو مرحله ای غیر قابل چشم پوشی است:
۱. توزین پر: کشنده به همراه بار کامل و راننده روی باسکول کالیبره شده مقصد می رود و قبض پر صادر می شود.
۲. تخلیه بار: محموله به طور کامل در محل دپوی کارگاه تخلیه می گردد.
۳. توزین خالی: کشنده بلافاصله پس از تخلیه، بدون تغییر در میزان سوخت باک و با حضور همان افراد حاضر در کابین، مجددا روی همان باسکول وزن کشی می شود تا وزن خالص به دست آید.
اختلاف ناچیز میان باسکول مبدا و مقصد تا حدود چند ده کیلوگرم به دلیل تفاوت در کالیبراسیون دستگاه ها طبیعی است؛ اما اختلاف های چند صد کیلوگرمی یا تناژی نشان دهنده سرقت بین راهی، تخلیه بخشی از بار در مسیری دیگر یا تفاوت های ناشی از بارگیری در شرایط بارانی و گل آلود بودن شاسی خودرو در مبدا است.
مقایسه وزن تجربی با جدول وزن استاندارد اشتال
یکی از تخصصی ترین شیوه ها برای ارزیابی کیفیت فنی در فرآیند تحویل بار آهن آلات تطبیق وزن هر متر طول مقطع با جدول مهندسی اشتال است. به عنوان مثال، اگر یک شاخه دوازده متری میلگرد یا تیرآهن وزنی بسیار کمتر از بازه های مجاز اشتال داشته باشد، اصطلاحا بار سبک یا زیر وزنی نامیده می شود. هر چند این بارها گاهی قیمت ظاهری پایین تری دارند، اما به کارگیری آنها در اسکلت های بتنی و فولادی خلاف مقررات ملی ساختمان بوده و مهندس ناظر پروژه ملزم به رد کامل محموله است.
چک لیست جامع ارزیابی و بازرسی در پای کار
برای تسریع کار و جلوگیری از فراموشی جزئیات توسط سرپرستان کارگاه، چک لیست زیر به عنوان یک الگوی کاربردی برای بررسی در محل تخلیه تنظیم شده است:
| مرحله بازرسی | پارامتر مورد ارزیابی | ابزار مورد نیاز | معیار قبولی |
| اسناد و مدارک | بارنامه، حواله و پلاک راننده | بررسی چشمی | تطبیق کامل مشخصات خریدار، فروشنده و پلاک خودرو |
| اصالت محصول | سرتیفیکیت و پلاک بندیل | مطابقت کدهای ذوب | همخوانی شماره ذوب با پلاک بندیل ها و نام برند |
| کیفیت سطحی | وضعیت زنگ زدگی و پوسته ها | برس سیمی و لمس | زنگ زدگی سطحی مجاز، بدون پوسته و تاول خوردگی |
| سلامت هندسی | راستی شاخه ها و عدم تابیدگی | شاقول و راستا سنج | عدم وجود اعوجاج، لهیدگی و دفرمگی موضعی |
| اندازه گیری ابعادی | ضخامت، قطر و ابعاد مقطع | کولیس و میکرومتر | قرارگیری در بازه رواداری استانداردهای ملی و بین المللی |
| کنترل طول | طول شاخه ها و کیفیت سرها | متر نواری دقیق فلزی | دوازده یا شش متر کامل با برش عمود و بدون پلیسه |
| تعیین وزن قطعی | توزین پر و خالی کشنده | باسکول دیجیتال استاندارد | تطبیق وزن خالص با حداقل های مجاز در جدول اشتال |
استفاده از این چک لیست در زمان تحویل بار آهن آلات از بروز خطاهای انسانی ناشی از شلوغی و ترافیک تخلیه بار جلوگیری به عمل می آورد.
پروتکل های تخلیه ایمن و تفکیک دپوی کارگاهی
پذیرش بار پایان کار نیست؛ نحوه پیاده سازی مقاطع سنگین می تواند به محصول سالم آسیب بزند یا خطرات جانی برای کارگران ایجاد کند.
اصول تخلیه با جرثقیل و مهار بار
برای تخلیه نباید از تسمه های سیم بکسلی فرسوده یا روش های غیر اصولی مانند انداختن شاخه ها از لبه کفی تریلی به زمین استفاده شود. پرتاب آهن آلات از ارتفاع سبب تاب برداشتن تیرآهن ها، خم شدن سر میلگردها و قرگی قوطی های نازک می شود. تخلیه باید صرفا توسط جرثقیل کارگاهی یا تاورکرین با استفاده از دو نقطه مهار تعادل و تسمه های پارچه ای پهن انجام گیرد تا سطح و لبه مقاطع دچار بریدگی و فشردگی نشود.
تفکیک پالت ها و محافظت در برابر رطوبت
آهن آلات نباید مستقیما بر روی خاک مرطوب یا سطوح گل آلود کارگاهی رها شوند. زیرسازی مناسب با استفاده از تراورس های چوبی چهار تراش با فاصله های حداقل نیم متری از سطح زمین ضروری است. همچنین باید میان سایزهای مختلف میلگرد و گریدهای آلیاژی فاصله گذاری فیزیکی انجام شود تا در مراحل بعدی ساخت و آرماتوربندی، سایزها به اشتباه توسط کارگران مصرف نشوند. پوشاندن بار با برزنت های ضدآب با حفظ امکان گردش هوا از تجمع کندانس رطوبتی و زنگ زدگی جلوگیری می نماید.
مراحل قانونی مواجهه با مغایرت و رویه های مرجوعی
اگر در جریان تحویل بار آهن آلات مغایرتی مشاهده شد، ناظر باید سریعا اقدامات زیر را به ترتیب انجام دهد:
۱. پیش از تخلیه، فرآیند را متوقف کرده و مراتب را به صورت تلفنی و مکتوب به شرکت تامین کننده اطلاع دهد.
۲. عکس ها و فیلم های واضح و با کیفیت از پلاک بندیل ها، برچسب ها، محل عیب، ضخامت اندازه گیری شده با کولیس و وضعیت بار روی کفی تریلی تهیه نماید.
۳. قبض باسکول مبدا و مقصد را ضمیمه گزارش مغایرت کند.
۴. از امضای بی قید و شرط بارنامه خودداری کرده و در صورت توافق طرفین برای تخلیه مشروط، توضیحات کسری یا مغایرت را با ذکر دقیق تاریخ، ساعت و امضای راننده در پشت نسخه های بارنامه قید نماید.
امضای سفید بارنامه به منزله تایید سلامت صد درصدی محموله است و هر گونه ادعای بعدی را از نظر حقوقی بی اثر خواهد ساخت. بنابراین حضور یک کارشناس کارآزموده در لحظه تحویل بار آهن آلات سرمایه ای بزرگ برای تضمین منافع پروژه است.
جمع بندی نهایی
بازرسی مقاطع فولادی در پای کار، آخرین خط دفاعی کارفرما در برابر ضررهای هنگفت ناشی از خطاهای تامین، وزن کشی و آسیب های فیزیکی حمل و نقل است. یک فرآیند استاندارد با تطبیق دقیق مشخصات بارنامه و پلاک ذوب آغاز می شود، با ارزیابی چشمی زنگ زدگی و تغییر شکل های ناخواسته ادامه می یابد و با کنترل میکرومتری ضخامت و توزین دو مرحله ای بر روی باسکول کالیبره به پایان می رسد. اجرای سخت گیرانه این ضوابط فنی تضمین کننده ایمنی اسکلت و پایداری سازه در طول دوره بهره برداری خواهد بود. این راهنمای تخصصی با هدف صیانت از سرمایه سازندگان و ارتقای کیفیت ساخت و ساز توسط دپارتمان بازرگانی و فنی مهراستیل تهیه و تدوین شده است.
سوالات متداول
در صورت اختلاف وزن بین باسکول مبدا و مقصد چه مقداری قابل قبول است؟
اختلاف وزن طبیعی ناشی از خطای ذاتی باسکول های جاده ای معمولا بین پانزده صدم تا دو دهم درصد کل بار یعنی حدود سی تا پنجاه کیلوگرم در یک تریلی بیست و دو تنی است. اما اگر اختلاف وزن از این حد فراتر رود و به صد کیلوگرم یا بیشتر برسد، بارنامه نباید تسویه شود و باید موضوع از طریق بازبینی وزن ظرف خودرو و پیگیری با باربری مبدا بررسی گردد.
چگونه می توان اصالت یک برند میلگرد را در کارگاه راستی آزمایی کرد؟
ساده ترین روش، بررسی علامت اختصاری برجسته حک شده بر روی بدنه میلگرد در هر متر طول است که مخفف نام کارخانه و فرآیند تولید است. همچنین مطابقت پلاک فلزی الصاق شده به هر بندیل با سرتیفیکیت رسمی کارخانه و مطابقت شماره ذوب، اصالت قطعی کالا را به اثبات می رساند.
آیا بار آهن آلاتی که لایه ای زرد رنگ از زنگ روی آن نشسته است باید مرجوع شود؟
خیر، زنگ زدگی سطحی که اصطلاحا زنگ زرد یا گرد زنگ نامیده می شود، آسیبی به ساختار مکانیکی فلز نمی زند و برطرف شدنی است. مرجوعی تنها زمانی الزامی است که زنگ زدگی از نوع عمیق، ورقه ای، سیاه رنگ و همراه با پوسته پوسته شدن باشد که قطر یا ضخامت موثر مقطع را کاهش می دهد.
اگر ضخامت پروفیل یا تیرآهن کمتر از مقدار فاکتور شده باشد چه باید کرد؟
باید با استفاده از کولیس کالیبره، ضخامت در چند نقطه مختلف شاخه اندازه گیری شده و با جدول استانداردهای ملی مقایسه گردد. در صورتی که ابعاد خارج از محدوده تلرانس مجاز باشد، بار غیر منطبق محسوب می شود. در چنین شرایطی باید بلافاصله از تخلیه کل بار جلوگیری کرده و مستندات تصویری را جهت مرجوعی یا اصلاح فاکتور به فروشنده ارسال نمود.